V článku vysvětlujeme, co je kalení oceli, jaké jsou metody (celoobjemové, povrchové/chemicko‑tepelné, indukční), jak vybrat kalicí médium (voda, olej, polymer, solná lázeň), jak předejít deformacím a prasklinám a co přesně napsat do poptávky. Nechybí kapacity Kalírna Zlín a praktický checklist ke kopírování.
Co je kalení (stručně a pochopitelně)
Kalení je cílené tepelné zpracování, při němž ocel ohřejeme na austenitizační teplotu a rychle ochladíme, abychom získali tvrdou martenzitickou strukturu. Jak výstižně shrnuje odborná literatura: „Kalení je ohřev nad kritickou teplotu a následné prudké ochlazení, aby se dosáhlo vyšší tvrdosti.“
Tip: Kalení téměř vždy následuje popuštění, které sníží křehkost a stabilizuje vlastnosti dílu.
Jaké typy kalení zvolit
1) Celoobjemové kalení (v peci)
Vhodné pro nástrojové a konstrukční oceli. Postup: ohřev na vhodnou austenitizační teplotu, vytvrzení v médiu (voda/olej/polymer/solná lázeň), popouštění podle požadovaných vlastností (tvrdost, houževnatost).
Výhody: rovnoměrné prokalení, dobrá opakovatelnost.
Pozor na: deformace – volba média a uložení dílu jsou klíčové.
2) Chemicko-tepelné zpracování
-
Cementování + kalení (např. pro 16MnCr5): Uhlík se difuzně zavede do povrchu (typicky 0,8–1,2 mm), poté následuje kalení a popuštění. Výsledek: tvrdý povrch, houževnaté jádro.
-
Karbonitridace / Tenifer QPQ: Zvýšená odolnost proti opotřebení a korozi, nízký koeficient tření, estetický černý povrch.
-
Nitridace: Tvrdý a velmi odolný povrch bez výrazných deformací, bez nutnosti ochlazování v kapalině.
3) Indukční (vysokofrekvenční) kalení
Lokální povrchové prokalení (zub, čep, drážka), velmi rychlé cykly, malé deformace a možnost přesného řízení hloubky prokalení.
Kalicí média: jak volba ovlivní výsledek
-
Voda: nejagresivnější chladivo → vysoké riziko deformací/prasklin.
-
Olej: univerzální volba pro nástrojové a zušlechťované oceli; dobrý kompromis mezi prokalením a deformacemi.
-
Polymerní roztok: nastavitelná intenzita chlazení (koncentrace), stabilní, čistší provoz.
-
Solná lázeň: skvělá homogenita ohřevu i ochlazení, menší oxidace povrchu, výborné pro přesné díly.
Doporučení: Pokud jsou kritické geometrie nebo těsné tolerance broušení, konzultujte uložení dílu, orientaci a přípravky. Správné uložení výrazně snižuje pnutí a křivost.
Co napsat do poptávky: checklist pro konstruktéry a technology
Zkopírujte a použijte jako šablonu:
1) Materiál a norma
-
Označení (např. 42CrMo4 / ČSN 15142; C45E / ČSN 12050; 16MnCr5 / ČSN 14220)
-
Dodací stav (např. +QT, +AR) a chemické složení (pokud je nestandardní)
2) Cíl a vlastnosti
-
Požadovaná tvrdost (např. 58–62 HRC) / případně HV
-
Požadovaná hloubka kalené vrstvy / cementační vrstvy (např. Eht 0,8–1,2 mm)
-
Struktura po popuštění (pokud je předepsaná)
3) Výkres a tolerance
-
Tolerance ploch po kalení, přídavky na broušení
-
Kritická místa a referenční plochy (lícovací, uložení ložisek apod.)
4) Technologie a média
-
Preferované médium (olej / polymer / voda / solná lázeň)
-
Požadavek na ochranu povrchu (omezení oxidace, maskování závitů aj.)
5) Kontrola kvality
-
Zkušební protokoly: tvrdost HRC/HV, měření hloubky vrstvy, metalografie dle domluvy
-
Počet kontrolovaných kusů / kusová vs. 100% kontrola
6) Logistika a termín
-
Počet kusů, hmotnosti, balení, přání k expedici, požadovaný termín
Kapacity a technologie Kalírna Zlín (pro rychlé ověření proveditelnosti)
Víceúčelové linky
-
Procesy: kalení, cementování, zušlechťování
-
Max. rozměry vsázky: 300×300×300 mm, 300×300×600 mm, Ø 670×710 mm, Ø 710×1000 mm
-
Max. hmotnost vsázky: 40 / 85 / 350 / 500 kg
Komorové pece
-
Procesy: kalení, zušlechťování, žíhání
-
Max. rozměry: 900×900×1200 mm
-
Max. hmotnost vsázky: 2000 kg
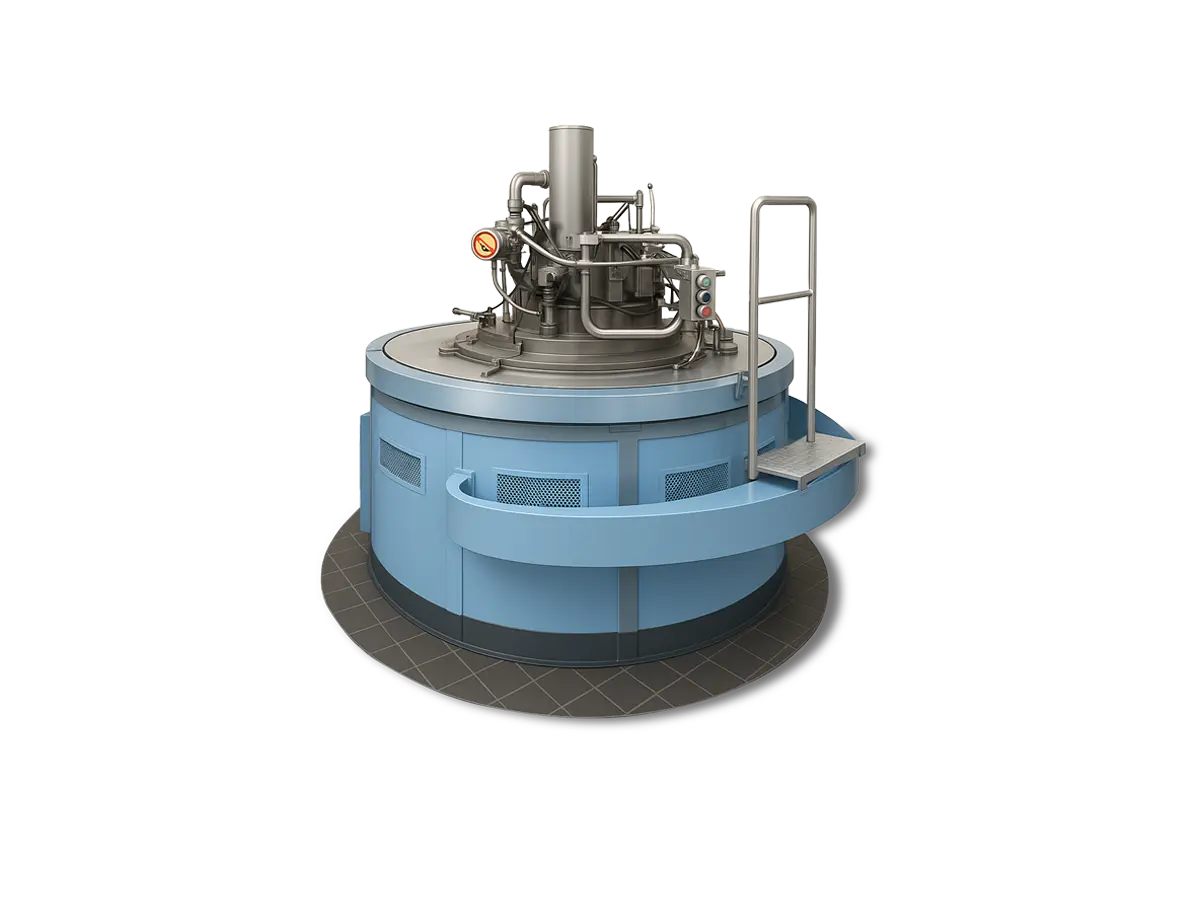
Šachtová pec
-
Procesy: kalení, cementování, zušlechťování
-
Max. rozměry: Ø 600×800 mm
-
Max. hmotnost vsázky: 450 kg
Další technologie
-
Solné lázně (kalení, zušlechťování)
-
Karbonitridace (Tenifer QPQ)
-
Nitridace
-
Vysokofrekvenční ohřev (indukční kalení)
Potřebujete ověřit konkrétní díl? Pošlete výkres nebo STEP soubor – rádi doporučíme vhodný režim a předpokládané deformace.
Nejčastější oceli a orientační doporučení
-
42CrMo4 (1.7225): Celoobjemové kalení + popouštění, cílová tvrdost dle aplikace (např. 30–45 HRC po zušlechtění, nebo 50+ HRC pro nástroje).
-
C45E (1.1191): Možné kalit lokálně (indukčně) nebo celoobjemově; dbejte na přídavky na broušení.
-
16MnCr5 (1.7131): Cementace 0,8–1,2 mm + kalení, tvrdý povrch, houževnaté jádro.
-
Nástrojové oceli (např. 1.2379 / D2): Přesná teplotní křivka, řízené ochlazení; doporučujeme konzultaci režimu.
Uvedené postupy jsou orientační – výsledná specifikace vždy závisí na rozměru, geometrii a požadovaných vlastnostech dílu.
Deformace a jak jim předcházet
-
Design dílu: vyhněte se ostrým přechodům tloušťky, přidejte rádiusy.
-
Přípravky a uložení: snižují pnutí, chrání kritické plochy.
-
Volba média a křivky chlazení: olej/polymer/solná lázeň vs. voda.
-
Tepelné vyrovnání před kalením: normalizační žíhání / žíhání ke snížení pnutí.
-
Broušení až po stabilizaci: respektovat relaxaci pnutí po popuštění.
FAQ: Často kladené dotazy
Jaká tvrdost je „správná“?
Záleží na aplikaci. U ložiskových a nástrojových aplikací je časté 58–62 HRC, u konstrukčních dílů po zušlechtění 28–45 HRC.
Co když nemám přesné označení materiálu?
Stačí číslo jakosti / ekvivalent (EN/ČSN). S identifikací materiálu pomůžeme.
Jak dlouho trvá kalení?
Podle procesu, rozměrů a vytížení linek. U opakovaných sérií je možné zkrátit přípravné časy.
Dokážete zpracovat i jednotlivé kusy?
Ano, kusová i sériová výroba – specifikujte minimální množství a požadovaný termín.
Můžete dodat protokol o tvrdosti?
Ano, měříme tvrdost HRC/HV a dle domluvy zajišťujeme metalografii/hloubku vrstvy.